ロールフォーミングによって鋼板から鋼管を製造した後、溶融亜鉛めっきを施して鋼管の表面加工を行ったとします。そして、それらの鋼管を改めて溶接によって接合しようとすると、めっき被膜の亜鉛成分が鋼材の内部に拡散浸透して溶接による密着力の低下を引き起こすことが問題です。
そのため、ロールフォーミング後にめっき加工と溶接加工を行う場合、溶接部位についてはあらかじめめっき被膜を除去しておかなければなりません。
事前にロールフォーミングで鋼板などを成形し、その後にめっき加工を施す場合に、めっき品質が劣化してしまうケースが存在します。
具体的には鋼板をロールフォーミングによって丸めてパイプ状に成形した上で、円周の切れ目部分を溶接して完全な円筒とする板巻きパイプにおいて、めっき加工時に溶接部分で巣穴が生じて不具合になる可能性が高まります。そのため外観の品質などを追求する場合、板巻きパイプとめっきの相性は悪い点に注意してください。
連続するラインへ鋼板などを載せて断続的に加工するロールフォーミングでは、どうしてもロールと素材の間で摩擦が生じてめっき被膜が剥がれたり表面に傷が生じたりといったリスクがあります。
そのため、めっき素材をロールフォーミングで加工する際には、ロールの表面に潤滑剤を塗布して摩擦を減らしたり、ロールをめっき加工して表面の硬度をそろえたりといった対策が必要です。
上述したように、めっき素材をロールフォーミングによって加工する際、素材表面の傷やめっき剥がれといったリスクを回避するため、ロールを滑らかな状態にして素材への摩擦の影響を抑えることが重要です。
そのため、具体的な対策としてロールの表面に硬質クロムめっき加工を施し、ロール表面の滑らかさと強度を高めるといった方法が採用されます。
ロールの表面の滑かを高めてめっき素材へのダメージを下げるために、あらかじめロールへ円滑剤を塗布しておくこともあります。しかし、めっき被膜は様々な金属によって形成されており、円滑剤の成分によっては腐食してしまう恐れもあるでしょう。
そのため、潤滑剤を使用する際にはそもそもそれが対象となるめっき素材に対して悪影響を与えないと事前に確認しておくことが必要です。
求めるのは柔軟性?
知名度?複雑断面?
信頼できるロールフォーミング
加工会社を厳選
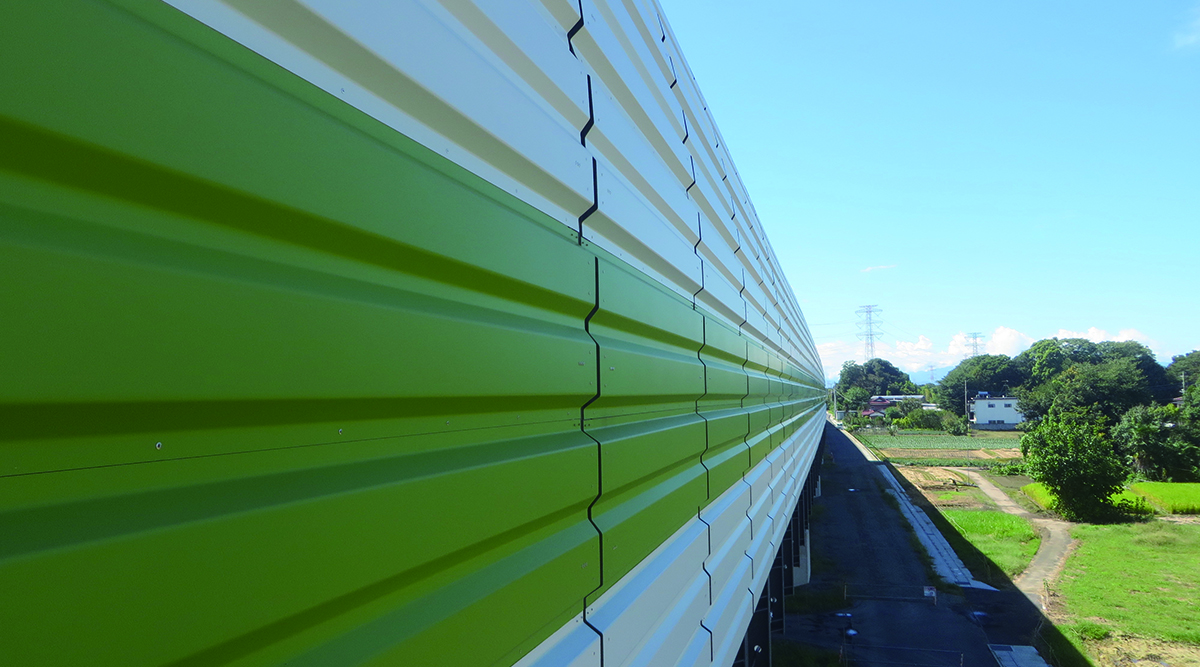
フッ素樹脂フィルムとロールフォーミングの併用
フッ素樹脂フィルムによって表面をラミネート加工した化粧鋼板を、ロールフォーミングで建物の外装板として成形した事例です。フッ素樹脂フィルムは耐久性や耐候性に優れた素材であり、ロールフォーミングで様々な対象物に形状を合わせられます。
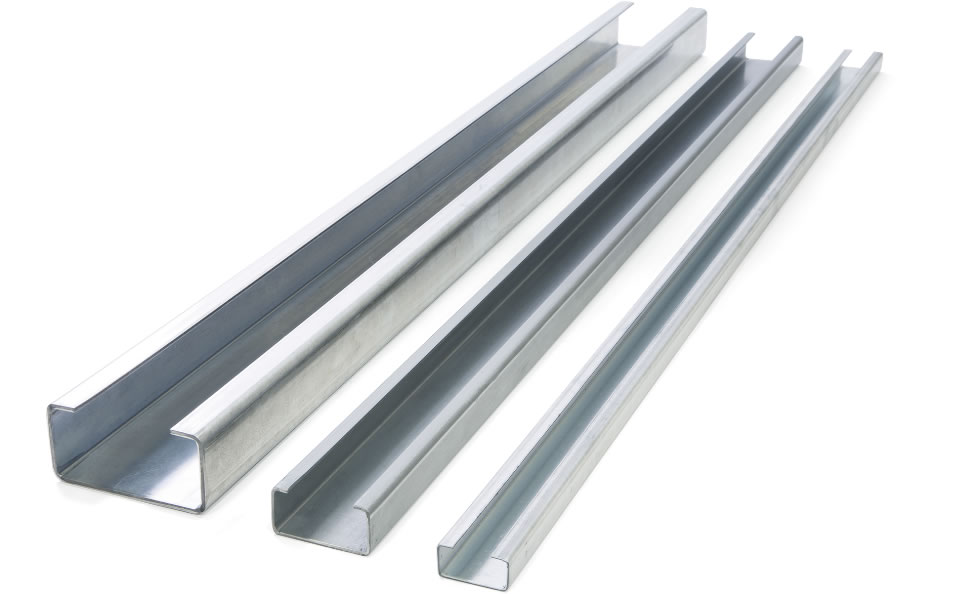
任意のめっき鋼板から軽量リップ溝形鋼を製造
天井や壁、架台などの建築資材として利用される軽量リップ溝形鋼を、めっき鋼板を素材としてロールフォーミングによって製造している事例です。成形可能な寸法も幅広く設定されており、用途や設置環境に合わせて選択できます。

溶融亜鉛めっき鋼板から天井下地材を作る
溶融亜鉛めっきによって表面加工が処理された鋼板を、ロールフォーミングによって成形してJIS規格に適合する野縁材を製造可能です。用途としては公共施設や商業施設など、幅広い建物の天井下地材が代表的となっています。
めっき加工を施された素材をロールフォーミングする上で、具体的に意識すべきポイントと実際に行うべき対策の一例をまとめましたので参考にしてください。
めっき加工と一口に言っても電気亜鉛めっきと溶融亜鉛めっきで特性が異なるように、めっき加工の方法や金属被膜の種類によって素材の特性は様々です。
当然ながら、硬度の低い金属やめっき厚の薄い被膜の場合、ロールフォーミングによる物理接触の影響も受けやすいため、使用する素材やめっきの種類をあらかじめ把握しておくことが欠かせません。
めっき被膜に損傷や剥離が生じてしまった際、再びめっき加工を施すことが難しければ、塗装などによる表面処理加工を検討することも必要です。ただし加工後に塗装をする場合そもそもめっき素材を使用する意義が薄れることもあり、損傷が量産される場合は根本的に加工条件を見直さなければなりません。
ロールフォーミングでは、加工時の温度によって加工品質に影響が生じることもあります。また、めっき被膜についても使用されている金属の素材によって温度の影響の受け方が異なっていることも重要です。
加えて、ロールと素材の間で摩擦が生じる場合、摩擦熱による温度変化も考慮しなければならないため、素材金属の融点や温度の影響にも注意する必要があります。
ロールに汚れや金属片などが残存した状態でロールフォーミングを行うと、めっきに悪影響を及ぼすリスクが高まります。加えて、異なるめっき素材を連続的にロールフォーミングすると、めっき被膜由来の残留物によって次の加工時に想定外の影響が生じる恐れもあり、ロールの清掃やメンテナンスを定期的に行うことも大切です。
上述したように、めっき被膜が残った状態で溶接処理を行うと、亜鉛成分が加工品質を低下させてしまう可能性があります。そのため事前にめっき被膜の除去を行いますが、そのままでは耐食性や耐候性が低下した状態になってしまう点も問題です。
ロールフォーミング後に溶接加工などを追加する際は、さらに最終仕上げとして防錆加工や防食処理といった工程を考える必要もあります。
めっきロールフォーミングによって製品を製造したとしても、それが現場へ運搬されるまでにダメージや不具合が発生してしまえば、加工品質に問題があったと考えられる恐れがあります。
ロールフォーミング加工を終えて搬送を待っている状態の製品に対しては、保管環境の温度や湿度を管理することはもちろん、必要に応じて防錆油や梱包フィルムを活用し、空気や水分との接触を回避するといった対策も有効です。
めっきロールフォーミングでは、主に「加工時の被膜損傷」と「溶接時の品質低下」という2つの課題への対策が重要です。
「被膜損傷」は、ロール表面の硬質クロムめっきや適切な潤滑剤の塗布によって、摩擦を低減させて防ぎます。 「溶接品質低下」は、特に溶融亜鉛めっき鋼管の場合、亜鉛が影響するため、溶接部の被膜をあらかじめ除去し、溶接後に再度防錆処理を施す必要があります。
このほか、めっきの種類に応じた温度管理、ロールの定期的な清掃、加工後の適切な製品保管も品質維持に不可欠です。
細かい寸法管理が必要なロールフォーミング加工。加工会社を選ぶには、技術力の高さと品質管理体制に注目することが大切です。そこで品質管理体制を外部審査によって証明された国際規格ISO9001を取得する加工会社の中から、発注したい製品ごとに特徴的な加工会社をご紹介します。
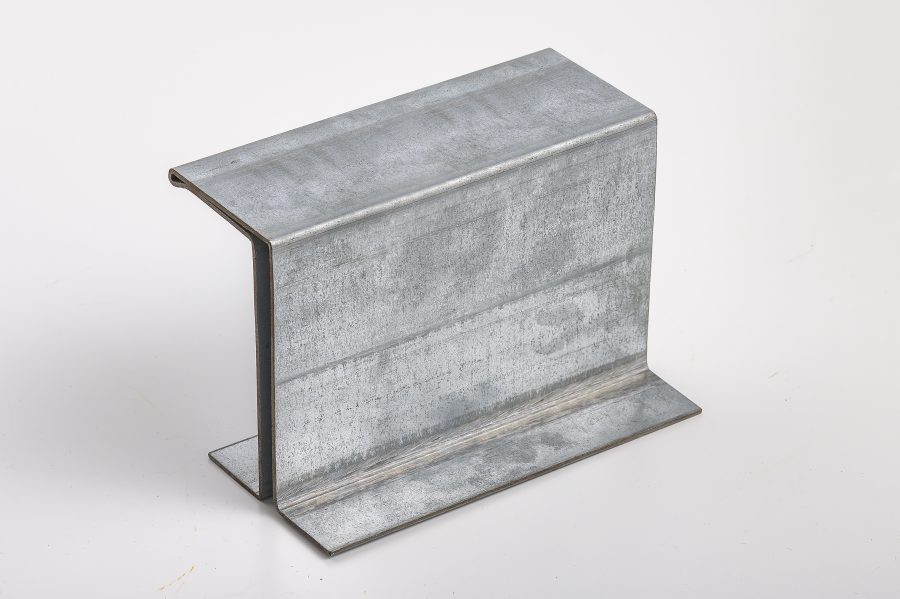
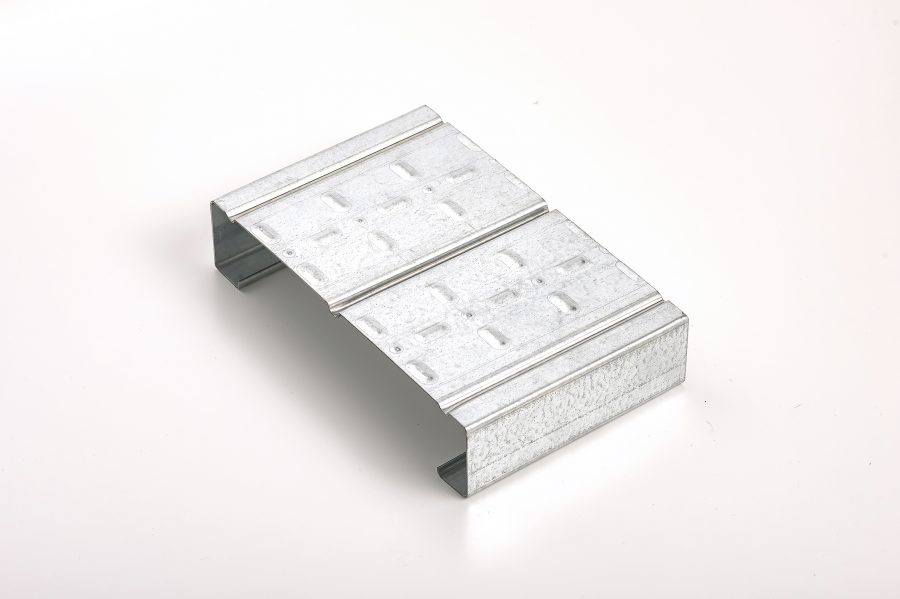
高強度が要求される
建築構造部材の相談なら
例えばこんな部材建材、床根太材、
太陽光架台など
 引用元:ヨシカワ
 引用元:ヨシカワ
 引用元:ヨシカワ
耐食性が求められる
工場設備配管の相談なら
例えばこんな配管食品工場などのタンク、
ミキサーをつなぐ配管
 引用元:新家工業
 引用元:新家工業
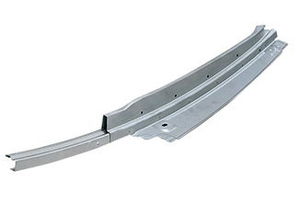
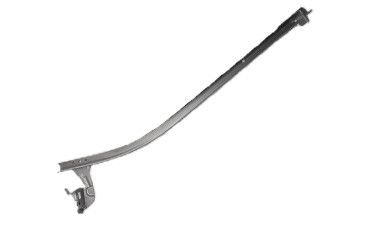
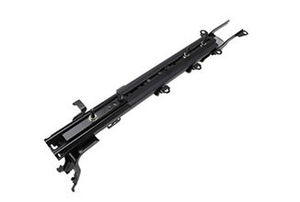
軽量化と強度が求められる
自動車部品の相談なら
例えばこんな部品センターサッシュ、スライドレール、
シートレールなど
 引用元:ヒサダ公式HP
 引用元:ヒサダ
 引用元:ヒサダ公式HP